Artykuł sponsorowany
Dlaczego parametry frezowania zmieniają tolerancję i wykończenie detali metalowych
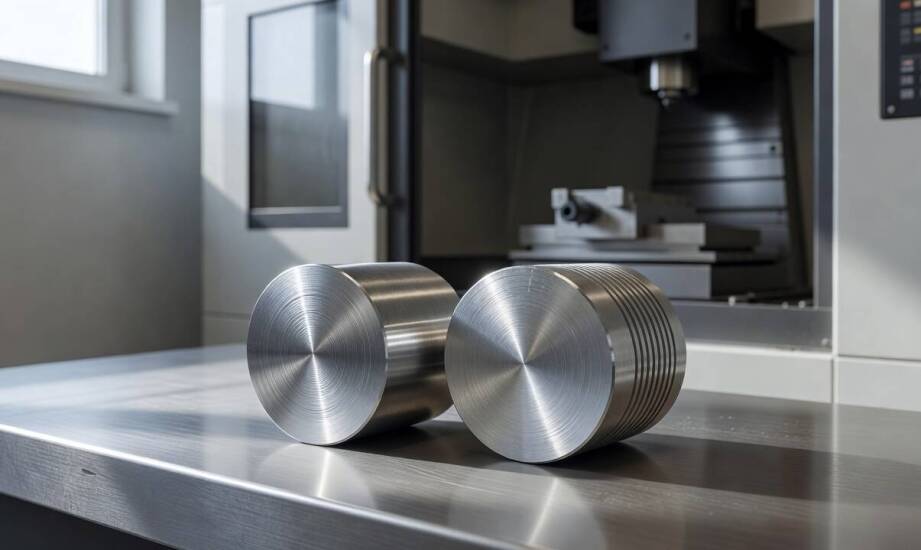
Dwa detale o identycznych wymiarach nominalnych mogą znacząco różnić się końcową tolerancją oraz klasą chropowatości powierzchni. Wahania rzędu setnych części milimetra wynikają zazwyczaj z modyfikacji parametrów skrawania, a nie z błędów głównego programu sterującego. W codziennej praktyce produkcyjnej takie rozbieżności pojawiają się najczęściej przy nagłych próbach skrócenia czasu cyklu obróbczego. Ignorowanie specyfiki cieplnej danego stopu lub błędne szacowanie sił działających na narzędzie prowadzi do powstania kosztownych braków. Zrozumienie fizycznych relacji między ruchem freza a reakcją materiału pozwala skutecznie uniknąć odrzucenia gotowej partii przez dział kontroli jakości.
Jak prędkość obrotowa i posuw wpływają na dokładność detalu?
Wybór odpowiedniego posuwu na ząb bezpośrednio warunkuje ostateczną jakość obrabianej płaszczyzny. Zmniejszenie prędkości posuwu pozwala uzyskać pożądaną, gładką powierzchnię bez śladów obróbki, ponieważ krawędź skrawająca gęściej pokrywa materiał. Zbyt szybki ruch freza wzdłuż krawędzi detalu generuje wyraźne rowki i falistość. Taki błąd geometryczny często dyskwalifikuje element współpracujący z innymi częściami maszyny. Prędkość obrotowa wrzeciona wpływa z kolei na rozkład temperatur w strefie kontaktu. Jej niekontrolowany wzrost prowadzi do przegrzewania krawędzi tnącej, miejscowego przytapiania stopu i drastycznego pogorszenia parametrów chropowatości.
Głębokość warstwy skrawanej odgrywa równie istotną rolę przy zachowaniu ostrych reżimów wymiarowych. Operacje wykańczające z głębokością rzędu dziesiątych części milimetra minimalizują ugięcie elementu, gwarantując precyzyjne odtworzenie geometrii z dokumentacji technicznej. Agresywna obróbka zgrubna szybko usuwa duże naddatki surowca, ale wywołuje potężne naprężenia w strukturze metalu. Z tego powodu proces technologiczny dzieli się na etapy, aby oddzielić silne wibracje od delikatnego formowania ostatecznych wymiarów.
Rodzaj obrabianego stopu wymusza całkowitą zmianę podejścia do ustawień maszyny. Tworząc programy sterujące, eksperci z POLMET CNC dobierają obciążenia tak, aby zrekompensować opory charakterystyczne dla twardej stali lub plastycznego aluminium. Wytrzymałe stopy wymagają niższych obrotów wrzeciona i obfitego chłodzenia, co zapobiega przyspieszonemu zużyciu ostrzy. Z kolei miękkie metale pozwalają na wyższe prędkości, ale grożą zaklejaniem rowków wiórowych. Elementy cienkościenne narzucają dodatkowe ograniczenia bezpieczeństwa. Wymuszają one drastyczne obniżenie nacisku, aby wiotka ścianka obudowy lub specjalistycznego radiatora nie uległa trwałemu odkształceniu podczas przejazdu narzędzia.
Sztywność układu mocowania a stabilność produkcji seryjnej
Perfekcyjnie napisany kod numeryczny nie zapewni sukcesu, jeśli fizyczne warunki trzymania materiału pozostaną niestabilne. Zbyt długi wysięg freza drastycznie obniża sztywność całego układu, wywołując mikrowibracje przenoszone bezpośrednio na obrabianą powłokę. Skutkuje to systematycznym gubieniem wymiaru oraz widocznym spadkiem gładkości. Naturalne zużycie płytki wieloostrzowej powoli zmniejsza rzeczywistą średnicę skrawającą pracującego freza. Bez regularnych pomiarów międzyoperacyjnych i wprowadzania korekt promienia do sterownika, kolejne wyprodukowane egzemplarze zaczną nieuchronnie przekraczać wyznaczone granice tolerancji.
Skala produkcji uwydatnia ogromne znaczenie właściwej stabilności termicznej. Zlecając frezowanie CNC w lubuskim zakładom z branży obróbczej, inżynierowie oczekują utrzymania wysokiej powtarzalności wymiarowej dla setek lub tysięcy sztuk. Aby sprostać tym wymogom przy masowych partiach, operatorzy rygorystycznie kontrolują parametry układu chłodzenia. Ciągły strumień emulsji zapobiega nadmiernej rozszerzalności cieplnej surowca oraz znacząco redukuje tarcie na styku z urobkiem.
Sprawne wyprowadzanie wiórów z przestrzeni roboczej bezpośrednio chroni ukształtowaną powierzchnię przed zarysowaniami. Zalegające w strefie cięcia ostre drobiny metalu ulegają często ponownemu przetłoczeniu przez pędzący frez. Zjawisko to niszczy wykończenie detalu i grozi błyskawicznym złamaniem narzędzia. Wymagające gałęzie przemysłu, takie jak sektor lotniczy i zaawansowana motoryzacja, traktują odpowiednią gospodarkę cieplną jako absolutny fundament trzymania bardzo wąskich tolerancji.
Właściwa optymalizacja parametrów skrawania opiera się na znalezieniu bezpiecznej równowagi między rygorem wymiarowym, tempem pracy maszyny oraz żywotnością płytek wieloostrzowych. Zbyt agresywne narzucenie posuwu drastycznie zwiększa prawdopodobieństwo uszkodzenia płaszczyzny i odrzucenia całego detalu. Nadmiernie zachowawcze ustawienia wydłużają czas trwania operacji, co sztucznie winduje jednostkowy koszt wytworzenia części. Pełna kontrola nad zachowaniem metalu pod obciążeniem wymaga przeprowadzenia testów na konkretnej partii surowca oraz uważnego monitorowania zużycia ostrzy w trakcie całej zmiany roboczej.
Kategorie artykułów
Polecane artykuły
Przyszłość świetlnych dekoracji z drukiem 3D – trendy i prognozy
Czy waszyngtonia robusta nadaje się do uprawy w chłodniejszym klimacie?

Jak dopasować urządzenia spawalnicze do profilu produkcji i cyklu pracy zakładu
