Artykuł sponsorowany
Od płaskiej blachy do przestrzennego detalu — co daje cięcie 2D i 3D w zabudowach komercyjnych
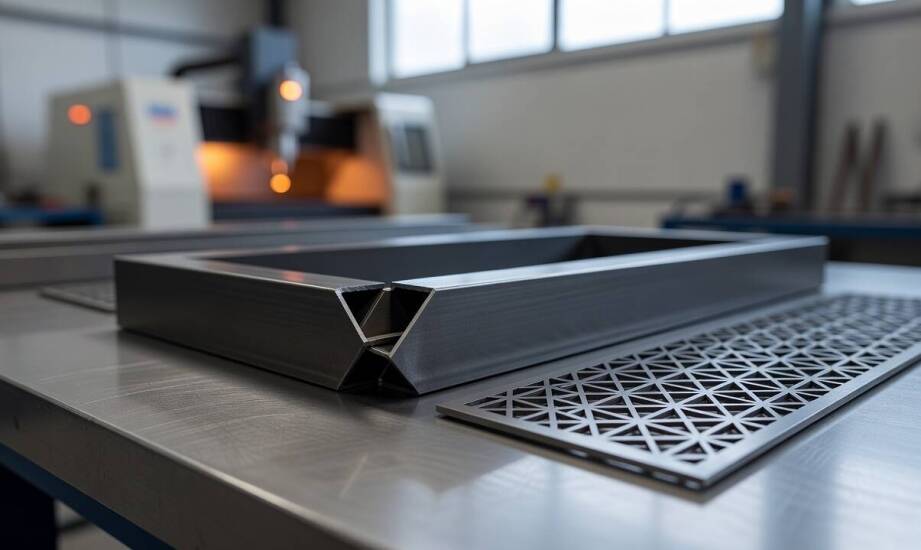
W projekcie zabudowy hotelowej lub sklepowej detal metalowy musi spełniać jednocześnie trzy rygorystyczne warunki. Powinien być bezbłędnie estetyczny na widoku, powtarzalny w długiej serii produkcyjnej i w pełni przygotowany do dalszych operacji bez ręcznych poprawek. Elementy konstrukcyjne oraz dekoracyjne powstają bardzo często z formatek blaszanych, rur stalowych lub profili o zróżnicowanym przekroju. Docelowa geometria wyciętych części bezpośrednio decyduje o sprawności całego procesu łączenia, nakładania powłok ochronnych i ostatecznego montażu wnętrza. Nowoczesne technologie obróbki pozwalają wyeliminować czasochłonne pasowanie materiału na placu budowy.
Możliwości cięcia 2D i przestrzennego obrabiania profili
Cięcie materiału w dwóch wymiarach na płaskiej blasze pozwala uzyskać zaawansowane panele dekoracyjne, maskownice wentylacyjne, designerskie uchwyty oraz podstawowe fragmenty nośne. Maszyna precyzyjnie porusza głowicą tnącą w płaszczyźnie poziomej i wycina skomplikowane kontury z bardzo wysoką dokładnością. Powstałe elementy trafiają z obszaru roboczego bezpośrednio do formowania na prasach krawędziowych lub na stanowiska spawalnicze. Krawędzie pozostają idealnie gładkie i wolne od twardych zadziorów dzięki wykorzystaniu azotu jako technicznego gazu osłonowego. W meblach metalowych przeznaczonych dla branży hotelowej takie panele tworzą najczęściej fronty regałów, ażurowe ścianki działowe lub stabilne podstawy stolików. Powtarzalność wymiarowa w technologii numerycznej gwarantuje identyczny wygląd setek sztuk dostarczonych do jednego dużego obiektu komercyjnego.
Obróbka trójwymiarowa realizowana na zamkniętych rurach i profilach otwiera zupełnie inny zakres możliwości konstrukcyjnych. Technologia ta umożliwia wykonywanie cięć pod różnymi kątami, co ułatwia przygotowanie precyzyjnie ukierunkowanych otworów montażowych. Konstruktorzy często projektują złożone kształty wylotowe typu „rybi ogon” lub idealnie spasowane zamki puzzlowe. Głowica pięcioosiowa dynamicznie obraca się wokół ustalonego elementu i elastycznie pochyla wiązkę tnącą zgodnie z zaprogramowaną ścieżką. Taki mechanizm obróbki pozwala wyciąć docelowe połączenia przestrzenne bez sięgania po szlifierki lub frezarki. Perfekcyjnie powtarzalny proces sprawia, że wyprofilowane końcówki rur są natychmiast gotowe do spawania. W rozbudowanych stelażach meblowych lub balustradach widocznych w lobby hotelowym wyeliminowanie ręcznego docierania materiału wyraźnie przyspiesza tempo składania poszczególnych modułów.
Wpływ technologii cięcia na kolejne etapy produkcji
Sposób ukształtowania krawędzi metalu wpływa bezpośrednio na bezpieczeństwo i jakość procesów gięcia, spawania oraz lakierowania proszkowego. Płaskie komponenty pozbawione mikropęknięć po wycięciu laserem wyjątkowo łatwo poddają się formowaniu na sterowanych numerycznie maszynach. Gotowe zagięcia zachowują założony kąt sprężystości oraz gładką powierzchnię na zewnątrz elementu. Odpowiednie fazowanie końcówek rur pod spoinę odczuwalnie zmniejsza strefę wpływu ciepła i skutecznie ogranicza odkształcenia materiału podczas intensywnego łączenia cieplnego. Czyste brzegi cięte w osłonie azotu znacząco poprawiają późniejszą przyczepność farby proszkowej i eliminują kosztowny wymóg obróbki ściernej przed nałożeniem warstwy dekoracyjnej. W detalach trwale odsłoniętych w nowoczesnej przestrzeni komercyjnej precyzyjnie prowadzona wiązka zostawia wyraźne, równe linie bez śladów ingerencji wtórnej.
W złożonych projektach inwestycyjnych kluczowe znaczenie ma powierzenie pełnego cyklu produkcyjnego jednemu wykonawcy. Działająca od 1995 roku firma BUMET z Kłobucka realizuje na co dzień kompleksową produkcję zaawansowanych konstrukcji metalowych. Park maszynowy obejmuje ciąg technologiczny od obróbki ubytkowej arkuszy oraz profili, przez procesy gięcia, aż po spawanie konstrukcyjne i lakierowanie proszkowe. Opierając się na bardzo wydajnym zapleczu do usługowego cięcia laserem w Częstochowie i macierzystym Kłobucku, przedsiębiorstwo zaopatruje wymagających inwestorów z sektora hotelarskiego, obiektów handlowych oraz przemysłu morskiego. Wytwarzane stalowe i aluminiowe komponenty powstają ściśle z dokumentacją CAD i po ostatecznym wykończeniu trafiają prosto do docelowej lokalizacji. Taka spójność zapobiega błędom montażowym pojawiającym się często przy rozproszonym łańcuchu podwykonawców.
Właściwie zaplanowany sposób obróbki płaskich arkuszy lub przestrzennych profili zależy od ostatecznej funkcji technicznej gotowego wyrobu. Bardzo istotna jest także łączna liczba powtórzeń w zaprojektowanej serii oraz docelowa ekspozycja konkretnego detalu w aranżacji wnętrza. Klasyczne wycinanie prostych kształtów wystarcza w zupełności przy masywnych zabudowach całkowicie ukrytych przed wzrokiem użytkownika. Zoptymalizowane linie cięcia w przestrzeni trójwymiarowej dają najlepsze rezultaty tam, gdzie inwestor wymaga doskonałego wyglądu, braku nieestetycznych spoin maskujących oraz błyskawicznego montażu w reprezentacyjnej przestrzeni publicznej.
Kategorie artykułów
Polecane artykuły
Crossowe modele Unibike jako kompromis między dojazdami a lekkim szutrem
Dlaczego woskowa i kremowa pielęgnacja skóry licowej daje inny efekt w codziennych butach
Czy waszyngtonia robusta nadaje się do uprawy w chłodniejszym klimacie?